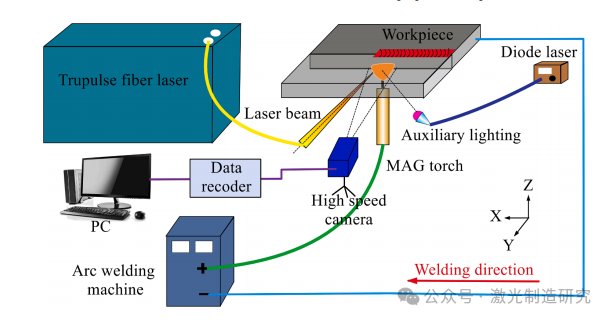
低功率脉冲激光诱导MAG复合仰焊技术为中厚管径钢材的高质量、高效率连接提供了有效方法,激光功率已被证实在传统复合仰焊工艺中发挥关键作用。大连理工大学团队采用该技术对4mm厚X70管线钢进行焊接,以阐明脉冲激光配置对焊接过程和接头成形的影响。
研究通过高速摄影系统记录了焊接过程,包括复合电弧等离子体态、熔滴过渡和熔池流动,并通过匙孔和熔池的动态行为进一步分析接头成形。
主要结论
(1)低功率激光诱导MAG复合焊接适用于X70管线钢仰焊,在激光功率400W时获得最优焊缝,焊缝背面呈凸出状,无咬边和飞溅。
(2)激光诱导MAG复合焊接有利于解决传统仰焊电弧焊中的背面凹陷缺陷。激光的作用主要是诱导和压缩电弧,使向上的电弧力更加集中,熔池体积减小。同时,匙孔的周期性形成与闭合改变了熔池内部流动模式,使更多热量传递至熔池底部,有利于增加熔深并解决背面凹陷问题。
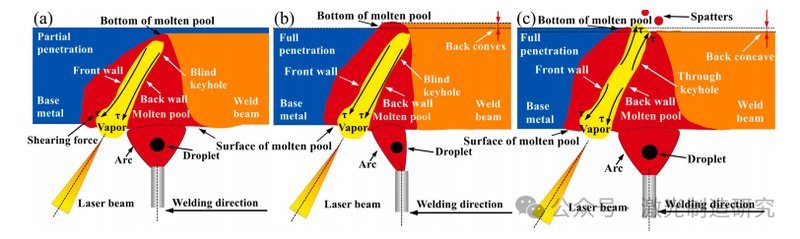
(3)随着激光功率增加,电弧倾斜角先增大后减小,近似呈三次函数关系;电弧等离子体面积先减小后增大,呈二次曲线关系;熔池宽度和长度逐渐减小后增大,近似呈二次函数关系;熔池表面积先增大后减小,近似呈三次函数关系。
研究成果发表于《Optics & Laser Technology》(IF 5.1,JCR Q1),为工业实际中中厚管钢单道焊件提供了有效方法和参考。
内容来源:激光制造研究