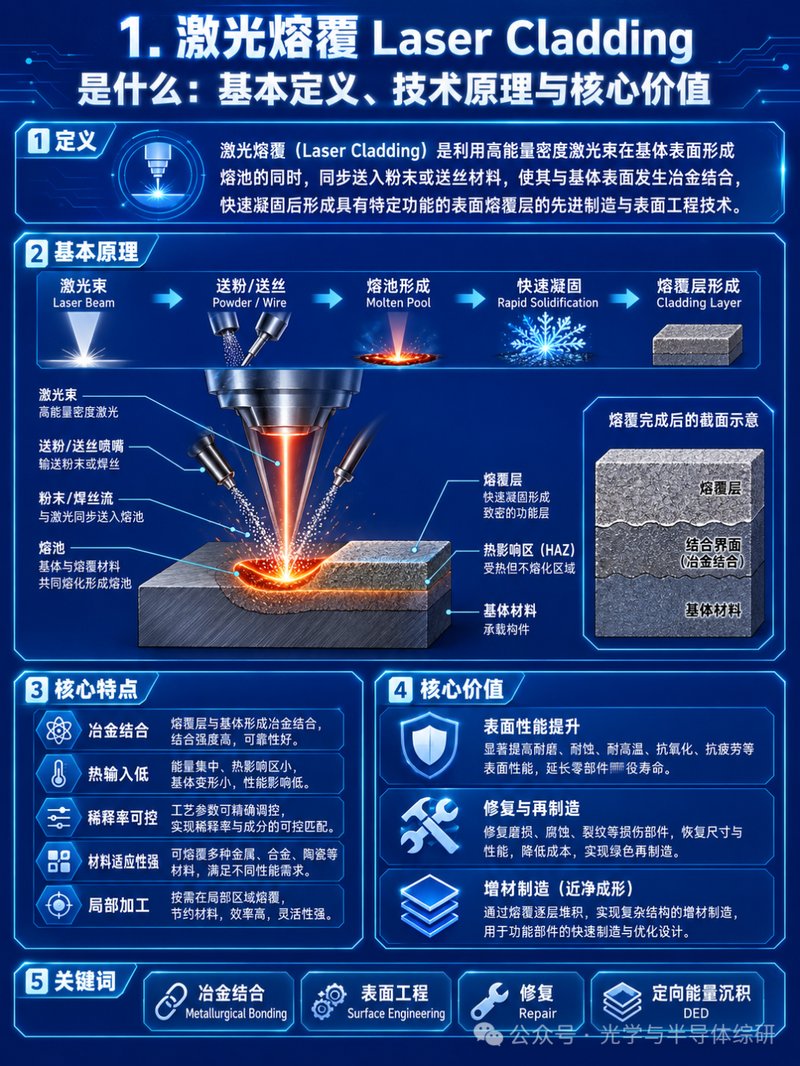
激光熔覆是一种新型表面改性技术。它利用高能量密度的激光束,将合金粉末同步或预置在基体表面,使粉末和基体表层一起快速熔化、快速凝固,最终形成与基体冶金结合的金属涂层,从而显著提升零件表面的耐磨、耐蚀、耐热、抗氧化等性能。
相比传统的电弧堆焊、热喷涂、电镀等工艺,激光熔覆具有冷却速度快、组织细密、稀释率低(通常5%以内)、涂层与基体冶金结合、热输入小、工件变形小等突出优势,可大幅延长关键零部件使用寿命,同时也为高价值零件的再制造修复提供了经济可靠的手段。
按送粉方式分类
(1)预置式激光熔覆:先将粉末用粘结剂涂覆或预置在基体表面,再用激光扫描熔化。工艺简单、成本低,但粉末利用率低、稀释率不易控制。
(2)同步送粉式激光熔覆:粉末通过喷嘴在激光扫描过程中同步送入熔池。自动化程度高、熔覆层质量稳定、可实现大面积和复杂曲面加工,是目前工业主流方向。
关键工艺参数
激光功率决定熔池温度和熔化深度;扫描速度影响单位面积能量输入;送粉量决定熔覆层厚度;光斑大小影响能量密度和熔宽;保护气体防止熔池氧化。各参数需协同匹配,才能获得无气孔、无裂纹、结合良好的熔覆层。
常用熔覆材料
钴基合金(Stellite系列)耐高温耐磨耐蚀,适合阀门、叶片;镍基合金(Inconel系列)综合性能好,适合高温部件;铁基合金成本低,适合钢铁零件强化修复;碳化钨陶瓷颗粒增强金属基复合材料耐磨性极佳,适合矿山、工程机械易损件。
典型应用
矿山机械液压支柱、采煤机截齿修复;电力行业汽轮机叶片、阀门密封面强化;冶金行业轧辊、导卫修复;石油行业钻具、螺杆钻具再制造;模具行业覆盖件模具修复与强化。
内容来源:光学与半导体综研