在激光焊接这一高精度、高效率的加工过程中,激光束的移动方式(即扫描路径)是决定能量在工件时空分布形态的核心工艺参数。传统激光焊接多采用单一的直线扫描模式,在处理常规薄板对接时表现出色,但在厚板焊接中易产生未熔合、凝固裂纹,在高反材料(如铝、铜)焊接中常伴有气孔和飞溅问题。
扫描路径的作用机理
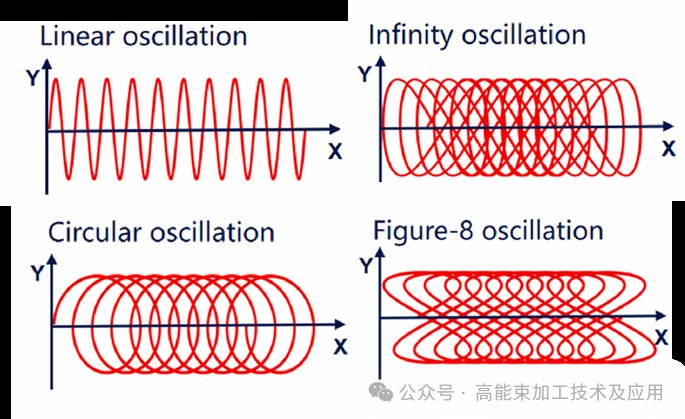
(1)热输入与温度场调控:周期性改变光斑轨迹(如"S形""圆形""∞形"等)能将点状热源在空间上扩展为"面状"热源,有效降低熔池峰值温度,使焊接热循环的温度梯度和凝固速率分布更加平缓均匀,显著降低热裂纹倾向和焊接变形。
(2)熔池流动与冶金行为改善:动态扫描运动对熔池产生强烈机械搅拌效应,与马兰戈尼对流叠加,促进合金元素均匀混合,稳定深熔焊中的匙孔,显著减少因匙孔坍塌卷入气体形成的气孔缺陷。
(3)凝固组织细化与残余应力优化:高频摆动扫描可周期性扰动凝固前沿,打断柱状晶连续生长,促进等轴晶形成,提升焊缝强度和韧性。同时将热输入分布在更宽区域,降低焊缝中心拉应力峰值。
常见扫描策略
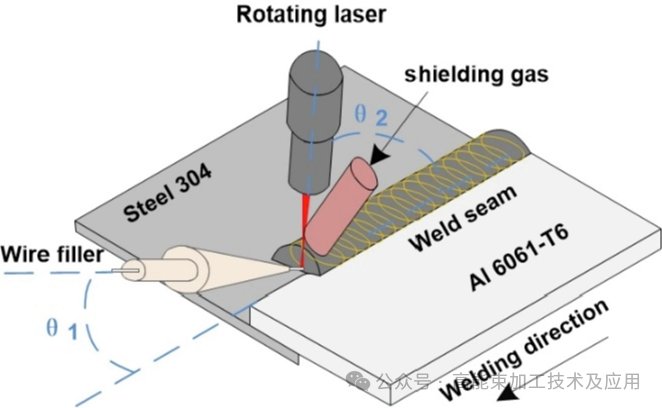
直线扫描速度快、效率高,适合薄板高速焊接,但工艺窗口较窄。摆动扫描(激光摆动焊)在前进方向上叠加横向或椭圆形周期运动,增加焊缝宽度和桥接能力,常被用于厚板焊接、异种金属连接。螺旋或圆形扫描对熔池产生强烈搅拌,适合圆形搭接焊和局部补焊。分段扫描将长焊缝分段焊接,有效控制大型结构件焊接变形。
典型应用与趋势
在核电与航空领域,焊接厚板奥氏体不锈钢时采用大振幅、低频率摆动扫描,可抑制中心线凝固裂纹。新能源汽车动力电池铝合金壳体密封焊采用"∞"形或高频摆动扫描,大幅减少气孔。铜-铝异种金属连接中,精细设计扫描路径控制熔池混合比例,是抑制脆性金属间化合物过度生成的关键。
未来扫描路径正朝着智能化和自适应方向发展:结合高速相机、光谱仪等传感器实时监测熔池状态,利用机器学习动态调整扫描参数,实现焊接缺陷的"闭环"主动规避;同时通过数值模拟与数字孪生技术在虚拟空间完成工艺优化,缩短研发周期。
内容来源:焊接设备分会